

เมื่อพูดถึงการผลิต preforms แม่พิมพ์ preform 8 โพรงนั้นเป็นเครื่องมือที่เชื่อถือได้และใช้กันอย่างแพร่หลายในอุตสาหกรรม ในฐานะซัพพลายเออร์ของแม่พิมพ์ preform 8 โพรงฉันมักจะถูกถามเกี่ยวกับปริมาณการฉีดสูงสุดของแม่พิมพ์เหล่านี้ ในบล็อกนี้ฉันจะเจาะลึกหัวข้อนี้โดยละเอียดการสำรวจปัจจัยที่มีอิทธิพลต่อปริมาณการฉีดสูงสุดและผลกระทบต่อกระบวนการผลิต preform
ทำความเข้าใจพื้นฐานของแม่พิมพ์ preform 8 โพรง
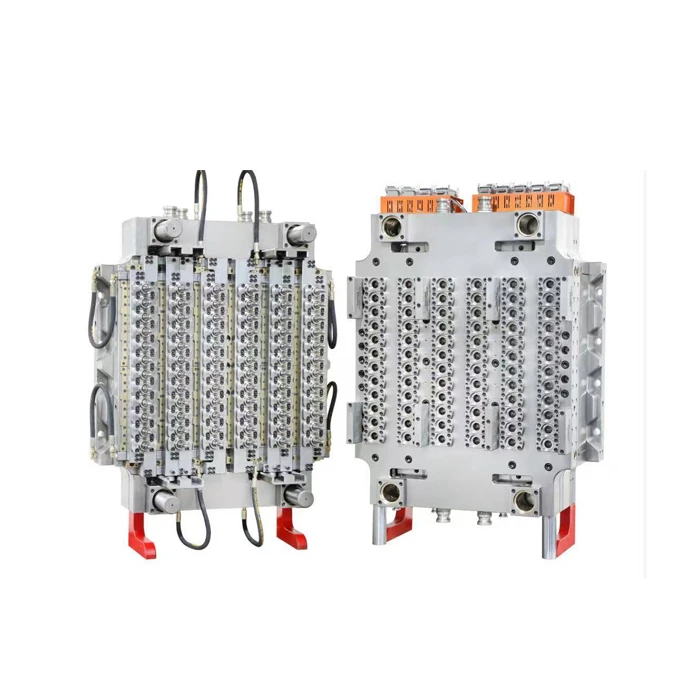
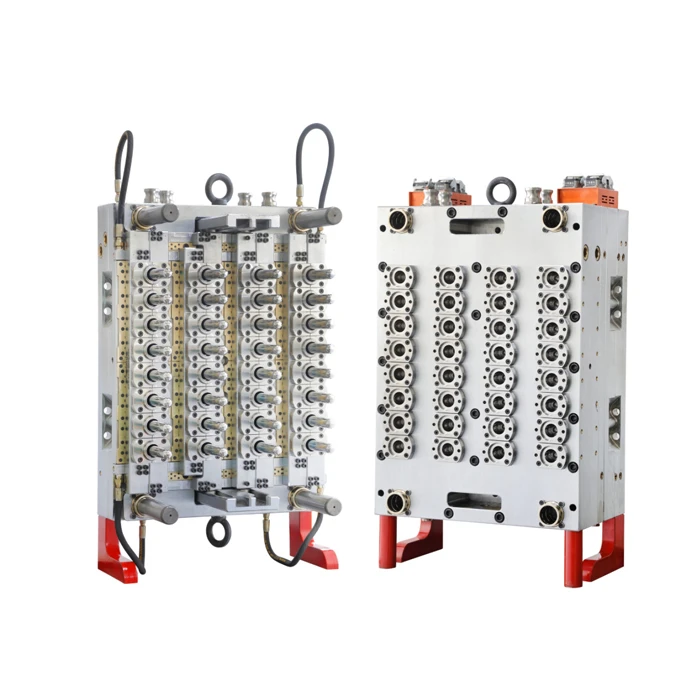
แม่พิมพ์ preform 8 โพรงถูกออกแบบมาเพื่อผลิต preforms แปด preforms พร้อมกันในแต่ละรอบการฉีด preforms เหล่านี้มักจะใช้ในการผลิตขวดพลาสติกภาชนะบรรจุและผลิตภัณฑ์พลาสติกกลวงอื่น ๆ แม่พิมพ์ประกอบด้วยชุดของฟันผุคอร์และส่วนประกอบอื่น ๆ ที่ทำงานร่วมกันเพื่อกำหนดรูปพลาสติกหลอมเหลวให้เป็นรูปร่าง preform ที่ต้องการ
ปัจจัยที่มีผลต่อปริมาณการฉีดสูงสุด
การออกแบบแม่พิมพ์
การออกแบบแม่พิมพ์ preform 8 โพรงมีบทบาทสำคัญในการกำหนดปริมาณการฉีดสูงสุด ขนาดและรูปร่างของโพรงเช่นเดียวกับระบบนักวิ่งเป็นข้อควรพิจารณาที่สำคัญ แม่พิมพ์ที่ออกแบบมาอย่างดีจะมีโพรงที่ได้รับการปรับให้เหมาะสมสำหรับขนาดและรูปร่าง preform ที่เฉพาะเจาะจงทำให้สามารถเติมได้อย่างมีประสิทธิภาพด้วยพลาสติกหลอมเหลว ระบบนักวิ่งซึ่งกระจายพลาสติกจากจุดฉีดไปยังโพรงแต่ละตัวจะต้องได้รับการออกแบบมาเพื่อลดแรงดันลดลงและให้แน่ใจว่าการเติมที่สม่ำเสมอ ตัวอย่างเช่นระบบนักวิ่งที่สมดุลจะช่วยให้แน่ใจว่าแต่ละโพรงทั้งแปดได้รับพลาสติกในปริมาณที่เท่ากันซึ่งเป็นสิ่งจำเป็นสำหรับการผลิต preforms ที่มีคุณภาพสูง
วัสดุพลาสติก
วัสดุพลาสติกที่แตกต่างกันมีคุณสมบัติการไหลที่แตกต่างกันซึ่งอาจส่งผลต่อปริมาณการฉีดสูงสุดอย่างมีนัยสำคัญ วัสดุที่มีความหนืดสูงเช่นพลาสติกวิศวกรรมบางประเภทต้องการแรงกดดันมากขึ้นในการไหลลงสู่โพรงแม่พิมพ์ ซึ่งหมายความว่าเครื่องฉีดขึ้นรูปอาจจำเป็นต้องใช้งานที่แรงดันที่สูงขึ้นเพื่อเติมเต็มโพรงอย่างสมบูรณ์และปริมาณการฉีดสูงสุดอาจถูก จำกัด ในทางกลับกันพลาสติกความหนืดต่ำเช่นเดียวกับ polyethylene บางเกรดไหลได้ง่ายขึ้นและสามารถฉีดเข้าไปในแม่พิมพ์ที่ความดันต่ำกว่าซึ่งอาจทำให้ปริมาณการฉีดสูงสุดที่สูงขึ้น
ความสามารถในการฉีดขึ้นรูปเครื่องจักร
ความสามารถของเครื่องฉีดขึ้นรูปเป็นอีกปัจจัยสำคัญ เครื่องจะต้องสามารถส่งพลาสติกหลอมเหลวเพียงพอที่จะเติมโพรงทั้งแปดของแม่พิมพ์ภายในเวลาฉีดที่กำหนด หน่วยฉีดของเครื่องมีขนาดยิงสูงสุดซึ่งเป็นปริมาณพลาสติกสูงสุดที่สามารถฉีดได้ในหนึ่งรอบ หากปริมาณการฉีดสูงสุดที่ต้องการโดยแม่พิมพ์ preform 8 โพรงเกินขนาดช็อตของเครื่องไม่สามารถเติมได้อย่างถูกต้อง ดังนั้นจึงจำเป็นที่จะต้องจับคู่แม่พิมพ์กับเครื่องฉีดขึ้นรูปที่มีขนาดช็อตที่เหมาะสม
การคำนวณปริมาณการฉีดสูงสุด
ในการคำนวณปริมาตรการฉีดสูงสุดของแม่พิมพ์ preform 8 โพรงเราต้องกำหนดปริมาตรของ preform เดี่ยว สิ่งนี้สามารถทำได้โดยใช้ขนาดของ preform เช่นความยาวเส้นผ่านศูนย์กลางและความหนาของผนังและใช้สูตรเรขาคณิตที่เหมาะสม สำหรับ preform ทรงกระบอกสูตรปริมาตรคือ (v = \ pi r^{2} h) โดยที่ (r) คือรัศมีและ (h) คือความสูง
เมื่อเราคำนวณปริมาตรของ preform เดี่ยวเราจะคูณด้วยจำนวนของโพรง (ในกรณีนี้ 8) เพื่อให้ได้ปริมาณพลาสติกทั้งหมดที่จำเป็นในการเติมโพรงทั้งหมด อย่างไรก็ตามเราต้องพิจารณาปริมาณพลาสติกเพิ่มเติมในระบบนักวิ่ง ปริมาตรนักวิ่งอาจแตกต่างกันไปขึ้นอยู่กับการออกแบบแม่พิมพ์ แต่โดยทั่วไปแล้วจะคิดเป็นเปอร์เซ็นต์ที่แน่นอนของปริมาณพลาสติกทั้งหมด
ตัวอย่างเช่นถ้าปริมาตรของ preform เดี่ยวคือ (v_ {p}) และปริมาตรของระบบนักวิ่งคือ (v_ {r}) ปริมาณการฉีดสูงสุด (v_ {max}) ของแม่พิมพ์ preform 8 โพรงคือ (v_ {max} = 8v_ {p}+v_
ผลกระทบของปริมาณการฉีดสูงสุดต่อการผลิต
ปริมาณการฉีดสูงสุดมีผลกระทบโดยตรงต่อประสิทธิภาพการผลิตและคุณภาพของ preforms หากปริมาณการฉีดต่ำเกินไปโพรงอาจไม่เต็มอย่างสมบูรณ์ส่งผลให้ preforms สั้น - ยิง preforms เหล่านี้มีข้อบกพร่องและไม่สามารถใช้ในกระบวนการระเบิดที่ตามมา ในทางกลับกันหากปริมาณการฉีดสูงเกินไปก็สามารถนำไปสู่การบรรจุของแม่พิมพ์ทำให้เกิดแรงกดดันมากเกินไปต่อส่วนประกอบของเชื้อราและอาจนำไปสู่ความเสียหาย
นอกจากนี้ปริมาณการฉีดสูงสุดยังส่งผลกระทบต่อเวลารอบของกระบวนการฉีดขึ้นรูป ปริมาณการฉีดที่สูงขึ้นโดยทั่วไปต้องใช้เวลาในการฉีดนานขึ้นซึ่งสามารถเพิ่มเวลารอบโดยรวมและลดผลผลิตการผลิต ดังนั้นจึงเป็นเรื่องสำคัญที่จะต้องเพิ่มประสิทธิภาพปริมาณการฉีดเพื่อให้เกิดความสมดุลระหว่างประสิทธิภาพการผลิตและคุณภาพ preform
เปรียบเทียบกับแม่พิมพ์ประเภทอื่น ๆ
เป็นเรื่องที่น่าสนใจที่จะเปรียบเทียบแม่พิมพ์ preform 8 โพรงกับแม่พิมพ์ประเภทอื่น ๆ เช่น32 โพรง preform moldและแม่พิมพ์ preform 72 โพรง- แม่พิมพ์หลายช่องเหล่านี้มีกำลังการผลิตที่สูงขึ้นเนื่องจากสามารถผลิต preforms มากขึ้นในแต่ละรอบ อย่างไรก็ตามพวกเขายังต้องการปริมาณการฉีดสูงสุดและเครื่องฉีดขึ้นรูปที่มีประสิทธิภาพมากขึ้น
ที่แม่พิมพ์หลอดทดสอบเป็นแม่พิมพ์ประเภทอื่นที่มีแอปพลิเคชันอื่น มันถูกออกแบบมาเพื่อผลิตหลอดทดสอบซึ่งมีรูปร่างและขนาดแตกต่างกันเมื่อเทียบกับ preforms ปริมาณการฉีดสูงสุดของแม่พิมพ์หลอดทดสอบจะขึ้นอยู่กับขนาดและการออกแบบของหลอดทดสอบรวมถึงปัจจัยที่กล่าวถึงข้างต้นสำหรับแม่พิมพ์ preform
บทสรุป
โดยสรุปปริมาณการฉีดสูงสุดของแม่พิมพ์ preform 8 โพรงถูกกำหนดโดยการรวมกันของปัจจัยรวมถึงการออกแบบแม่พิมพ์วัสดุพลาสติกและความสามารถในการฉีดขึ้นรูปของเครื่องจักร การคำนวณปริมาณการฉีดสูงสุดอย่างถูกต้องเป็นสิ่งจำเป็นสำหรับการสร้างความมั่นใจว่าการเติมเชื้อราที่เหมาะสมและการผลิต preforms คุณภาพสูง ในฐานะซัพพลายเออร์ของแม่พิมพ์ preform 8 โพรงฉันเข้าใจถึงความสำคัญของปัจจัยเหล่านี้และทำงานอย่างใกล้ชิดกับลูกค้าของฉันเพื่อเพิ่มประสิทธิภาพการออกแบบแม่พิมพ์และเลือกเครื่องฉีดขึ้นรูปที่เหมาะสม
หากคุณอยู่ในตลาดสำหรับแม่พิมพ์ preform 8 โพรงหรือมีคำถามใด ๆ เกี่ยวกับปริมาณการฉีดสูงสุดและผลกระทบต่อการผลิตของคุณฉันขอแนะนำให้คุณติดต่อฉันสำหรับการอภิปรายโดยละเอียด ฉันมุ่งมั่นที่จะจัดหาโซลูชั่นที่ดีที่สุดสำหรับความต้องการด้านการผลิต preform ของคุณ
การอ้างอิง
- "คู่มือการฉีดขึ้นรูป" โดย O. Olszewski
- "วัสดุพลาสติกและการแปรรูป" โดย James F. Carley


