

วิธีแก้ไขปัญหาความหนาของผนังที่ไม่สม่ำเสมอของ preforms สัตว์เลี้ยงที่ทำโดยแม่พิมพ์?
ในฐานะผู้จัดหาแม่พิมพ์สัตว์เลี้ยงที่มีประสบการณ์ฉันได้พบกับความท้าทายต่าง ๆ ในกระบวนการผลิตในช่วงหลายปีที่ผ่านมา หนึ่งในปัญหาที่พบบ่อยที่สุดที่ผู้ผลิตต้องเผชิญคือความหนาของผนังที่ไม่สม่ำเสมอของ preforms สัตว์เลี้ยง ปัญหานี้สามารถนำไปสู่ปัญหาคุณภาพที่หลากหลายในผลิตภัณฑ์ขั้นสุดท้ายเช่นรูปร่างขวดที่ไม่สอดคล้องกันความแข็งแรงลดลงและแม้กระทั่งความไร้ประสิทธิภาพในการผลิต ในโพสต์บล็อกนี้ฉันจะแบ่งปันข้อมูลเชิงลึกเกี่ยวกับวิธีการแก้ไขปัญหานี้และตรวจสอบให้แน่ใจว่าการผลิต preforms สัตว์เลี้ยงที่มีคุณภาพสูง
ทำความเข้าใจกับสาเหตุของความหนาของผนังที่ไม่สม่ำเสมอ
ก่อนที่เราจะสามารถแก้ไขปัญหาความหนาของผนังที่ไม่สม่ำเสมอมันเป็นสิ่งสำคัญที่จะต้องเข้าใจสาเหตุที่เป็นไปได้ มีหลายปัจจัยที่สามารถนำไปสู่ปัญหานี้รวมถึง:
- ข้อบกพร่องในการออกแบบแม่พิมพ์: แม่พิมพ์ที่ออกแบบมาไม่ดีสามารถนำไปสู่การกระจายของวัสดุสัตว์เลี้ยงที่หลอมเหลวไม่สม่ำเสมอ ตัวอย่างเช่นหากการออกแบบประตูไม่ได้รับการปรับให้เหมาะสมอาจทำให้วัสดุไหลเข้าสู่โพรงแม่พิมพ์ได้อย่างไม่สม่ำเสมอ นอกจากนี้ความแตกต่างในเค้าโครงของช่องระบายความร้อนอาจส่งผลให้อัตราการระบายความร้อนไม่สม่ำเสมอซึ่งจะส่งผลต่อความหนาของผนัง
- พารามิเตอร์กระบวนการฉีดขึ้นรูป: การตั้งค่าพารามิเตอร์การฉีดขึ้นรูปไม่ถูกต้องเช่นความเร็วในการฉีดความดันและอุณหภูมิสามารถทำให้เกิดความหนาของผนังที่ไม่สม่ำเสมอ ตัวอย่างเช่นหากความเร็วในการฉีดสูงเกินไปสัตว์เลี้ยงที่หลอมเหลวอาจไม่มีเวลาพอที่จะกระจายอย่างสม่ำเสมอในแม่พิมพ์ ในทำนองเดียวกันการควบคุมอุณหภูมิที่ไม่เหมาะสมสามารถนำไปสู่ความหนืดของวัสดุที่ไม่สอดคล้องกันซึ่งมีผลต่อพฤติกรรมการไหล
- ปัญหาวัสดุ: คุณภาพและคุณสมบัติของเรซินสัตว์เลี้ยงสามารถมีบทบาทสำคัญ หากเรซินมีปริมาณความชื้นที่ไม่สอดคล้องกันอาจทำให้เกิดการเปลี่ยนแปลงในลักษณะการหลอมละลายและการไหลซึ่งนำไปสู่ความหนาของผนังที่ไม่สม่ำเสมอ
ขั้นตอนการแก้ไขปัญหา
1. ตรวจสอบการออกแบบแม่พิมพ์
- การตรวจสอบประตู: ตรวจสอบการออกแบบประตูของแม่พิมพ์ ประตูควรมีขนาดและวางตำแหน่งอย่างถูกต้องเพื่อให้แน่ใจว่าการไหลของวัสดุที่สม่ำเสมอ หากประตูมีขนาดเล็กเกินไปมันสามารถ จำกัด การไหลของสัตว์เลี้ยงที่หลอมเหลวทำให้เกิดการเติมที่ไม่สม่ำเสมอ ในทางกลับกันประตูที่มีขนาดใหญ่เกินไปสามารถนำไปสู่การไหลของวัสดุที่มากเกินไปในบางพื้นที่ พิจารณาให้คำปรึกษากับผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์หากคุณสงสัยว่าการออกแบบประตูเป็นสาเหตุของปัญหา
- การวิเคราะห์ช่องระบายความร้อน: ตรวจสอบช่องระบายความร้อนในแม่พิมพ์ ตรวจสอบให้แน่ใจว่าสะอาดและปราศจากการอุดตัน การระบายความร้อนที่ไม่สม่ำเสมออาจทำให้สัตว์เลี้ยงแข็งตัวในอัตราที่แตกต่างกันทำให้เกิดความหนาของผนังที่ไม่สม่ำเสมอ คุณสามารถใช้เทคนิคการถ่ายภาพความร้อนเพื่อระบุพื้นที่ใด ๆ ของแม่พิมพ์ที่ระบายความร้อนแตกต่างกัน หากจำเป็นให้แก้ไขเค้าโครงช่องระบายความร้อนเพื่อให้แน่ใจว่าการระบายความร้อนที่สม่ำเสมอมากขึ้น
2. เพิ่มประสิทธิภาพพารามิเตอร์กระบวนการฉีดขึ้นรูปการฉีด
- ความเร็วในการฉีดและความดัน: ปรับความเร็วในการฉีดและความดันค่อยๆเพื่อค้นหาการตั้งค่าที่ดีที่สุด เริ่มต้นด้วยการลดความเร็วในการฉีดและความดันเล็กน้อยและสังเกตผลกระทบต่อความหนาของผนัง หากปัญหายังคงมีอยู่ให้ลองเพิ่มพารามิเตอร์เหล่านี้ทีละน้อย สิ่งสำคัญคือต้องทราบว่าความเร็วในการฉีดและความดันในอุดมคติอาจแตกต่างกันไปขึ้นอยู่กับขนาดและความซับซ้อนของ preform
- การควบคุมอุณหภูมิ: ควบคุมการควบคุมอุณหภูมิบาร์เรลอุณหภูมิหัวฉีดและอุณหภูมิแม่พิมพ์ได้อย่างแม่นยำ ควรตั้งค่าอุณหภูมิบาร์เรลเพื่อให้แน่ใจว่าการหลอมเหลวของเรซินสัตว์เลี้ยงที่เหมาะสม อุณหภูมิหัวฉีดมีผลต่อการไหลของวัสดุหลอมเหลวลงในแม่พิมพ์และอุณหภูมิของเชื้อราจะมีผลต่ออัตราการระบายความร้อน ใช้เซ็นเซอร์อุณหภูมิและตัวควบคุมเพื่อตรวจสอบและปรับพารามิเตอร์เหล่านี้อย่างถูกต้อง
3. ประเมินเรซินสัตว์เลี้ยง
- ความชื้น: ตรวจสอบปริมาณความชื้นของเรซินสัตว์เลี้ยง PET คือการดูดความชื้นซึ่งหมายความว่าสามารถดูดซับความชื้นจากสิ่งแวดล้อม ความชื้นส่วนเกินอาจทำให้เกิดฟองสบู่ช่องว่างและความหนาของผนังที่ไม่สม่ำเสมอใน preforms ใช้เครื่องวิเคราะห์ความชื้นเพื่อวัดปริมาณความชื้นของเรซิน หากปริมาณความชื้นสูงเกินไปให้แห้งเรซินในเครื่องเป่าที่ลดความชื้นก่อนใช้งาน
- คุณภาพของเรซิน: ตรวจสอบให้แน่ใจว่าคุณใช้เรซินสัตว์เลี้ยงที่มีคุณภาพสูงจากซัพพลายเออร์ที่เชื่อถือได้ เรซินคุณภาพต่ำอาจมีสิ่งสกปรกหรือมีคุณสมบัติที่ไม่สอดคล้องกันซึ่งอาจส่งผลกระทบต่อการผลิต preforms
การใช้แม่พิมพ์ที่มีคุณภาพสูง
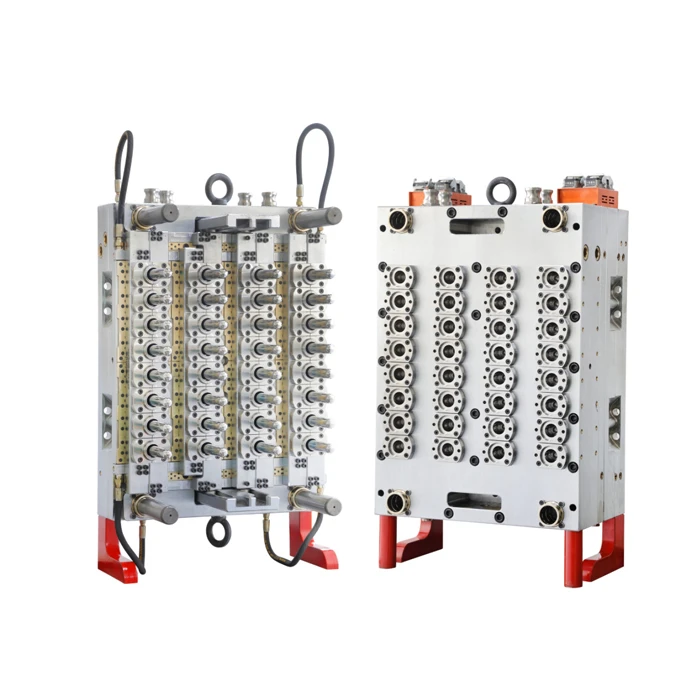
การลงทุนในแม่พิมพ์ที่มีคุณภาพสูงสามารถลดโอกาสในการเกิดปัญหาความหนาของผนังที่ไม่สม่ำเสมอ ที่ บริษัท ของเราเราเสนอช่วงของแม่พิมพ์ preform 8 โพรงและ32 โพรง preform moldตัวเลือก. แม่พิมพ์เหล่านี้ได้รับการออกแบบด้วยความแม่นยำและเทคโนโลยีขั้นสูงเพื่อให้แน่ใจว่าการไหลและการระบายความร้อนของวัสดุที่สม่ำเสมอ ของเราแม่พิมพ์พลาสติกพลาสติกยังได้รับการออกแบบมาเพื่อให้เป็นไปตามมาตรฐานคุณภาพสูงสุดให้ประสิทธิภาพที่สอดคล้องและเชื่อถือได้
บทสรุป
การแก้ไขปัญหาความหนาของผนังที่ไม่สม่ำเสมอของ pET preforms ต้องใช้วิธีการอย่างเป็นระบบ โดยการตรวจสอบการออกแบบแม่พิมพ์อย่างรอบคอบการเพิ่มประสิทธิภาพพารามิเตอร์กระบวนการฉีดขึ้นรูปและการประเมินเรซิน PET คุณสามารถระบุและแก้ไขสาเหตุของปัญหาได้ ในฐานะผู้จัดหาแม่พิมพ์ PET Preform เรามุ่งมั่นที่จะให้ลูกค้าของเราด้วยแม่พิมพ์ที่มีคุณภาพสูงและการสนับสนุนทางเทคนิคเพื่อให้แน่ใจว่าการผลิต preforms PET ชั้นนำ
หากคุณกำลังเผชิญกับความท้าทายที่มีความหนาของผนังที่ไม่สม่ำเสมอในการผลิต preform สัตว์เลี้ยงของคุณหรือมีความสนใจในการอัพเกรดแม่พิมพ์ของคุณเราขอแนะนำให้คุณติดต่อเราเพื่อขอคำปรึกษาอย่างละเอียด ทีมผู้เชี่ยวชาญของเราพร้อมที่จะช่วยเหลือคุณในการค้นหาโซลูชั่นที่ดีที่สุดสำหรับความต้องการเฉพาะของคุณ

การอ้างอิง
- "คู่มือการฉีดขึ้นรูป" โดย OA Johannaber
- "วัสดุพลาสติก" โดย Ja Brydson
- รายงานอุตสาหกรรมเกี่ยวกับการผลิต PET Preform และการควบคุมคุณภาพ


